工业吸尘器在新能源电池车间的粉尘治理应用分析
新能源电池车间的粉尘治理,早已不是简单的“打扫卫生”问题。从正负极材料投料、搅拌,到极片分切、焊接,每一个环节都在向空气中释放着微米级的金属粉尘、碳粉以及电解液挥发物。这些粉尘不仅威胁着车间工人的呼吸健康,更可能成为电池短路、热失控的隐患。在动力电池产能狂飙的当下,车间洁净度直接关系到产品良率和企业安全底线。
粉尘不治,产线难安
电池车间的粉尘颗粒粒径分布极广,从几微米的碳黑颗粒到数十微米的金属碎屑,传统的工业风扇加人工清扫根本无能为力。更棘手的是,锂电池负极材料中的石墨粉尘具有导电性,一旦在设备表面或线缆接口处累积,极易引发微短路甚至火灾。此外,正极材料中的镍钴锰粉尘若被操作工吸入,长期暴露会对肺部造成不可逆的损伤。这些现实压力,迫使车间管理者必须引入专业的清洁设备来构建系统性的粉尘防线。
在实际走访多家头部电池厂商后我们发现,不少车间仍在使用家用吸尘器或简易气枪吹扫。前者过滤精度不足,排风反而把细小粉尘重新扬散到空气中;后者更是把问题从一个区域转移到另一个区域,治标不治本。这种粗放的清洁方式,在追求PPm级洁净度的电芯车间里,显然已经落伍。
专业工业吸尘器才是破局关键
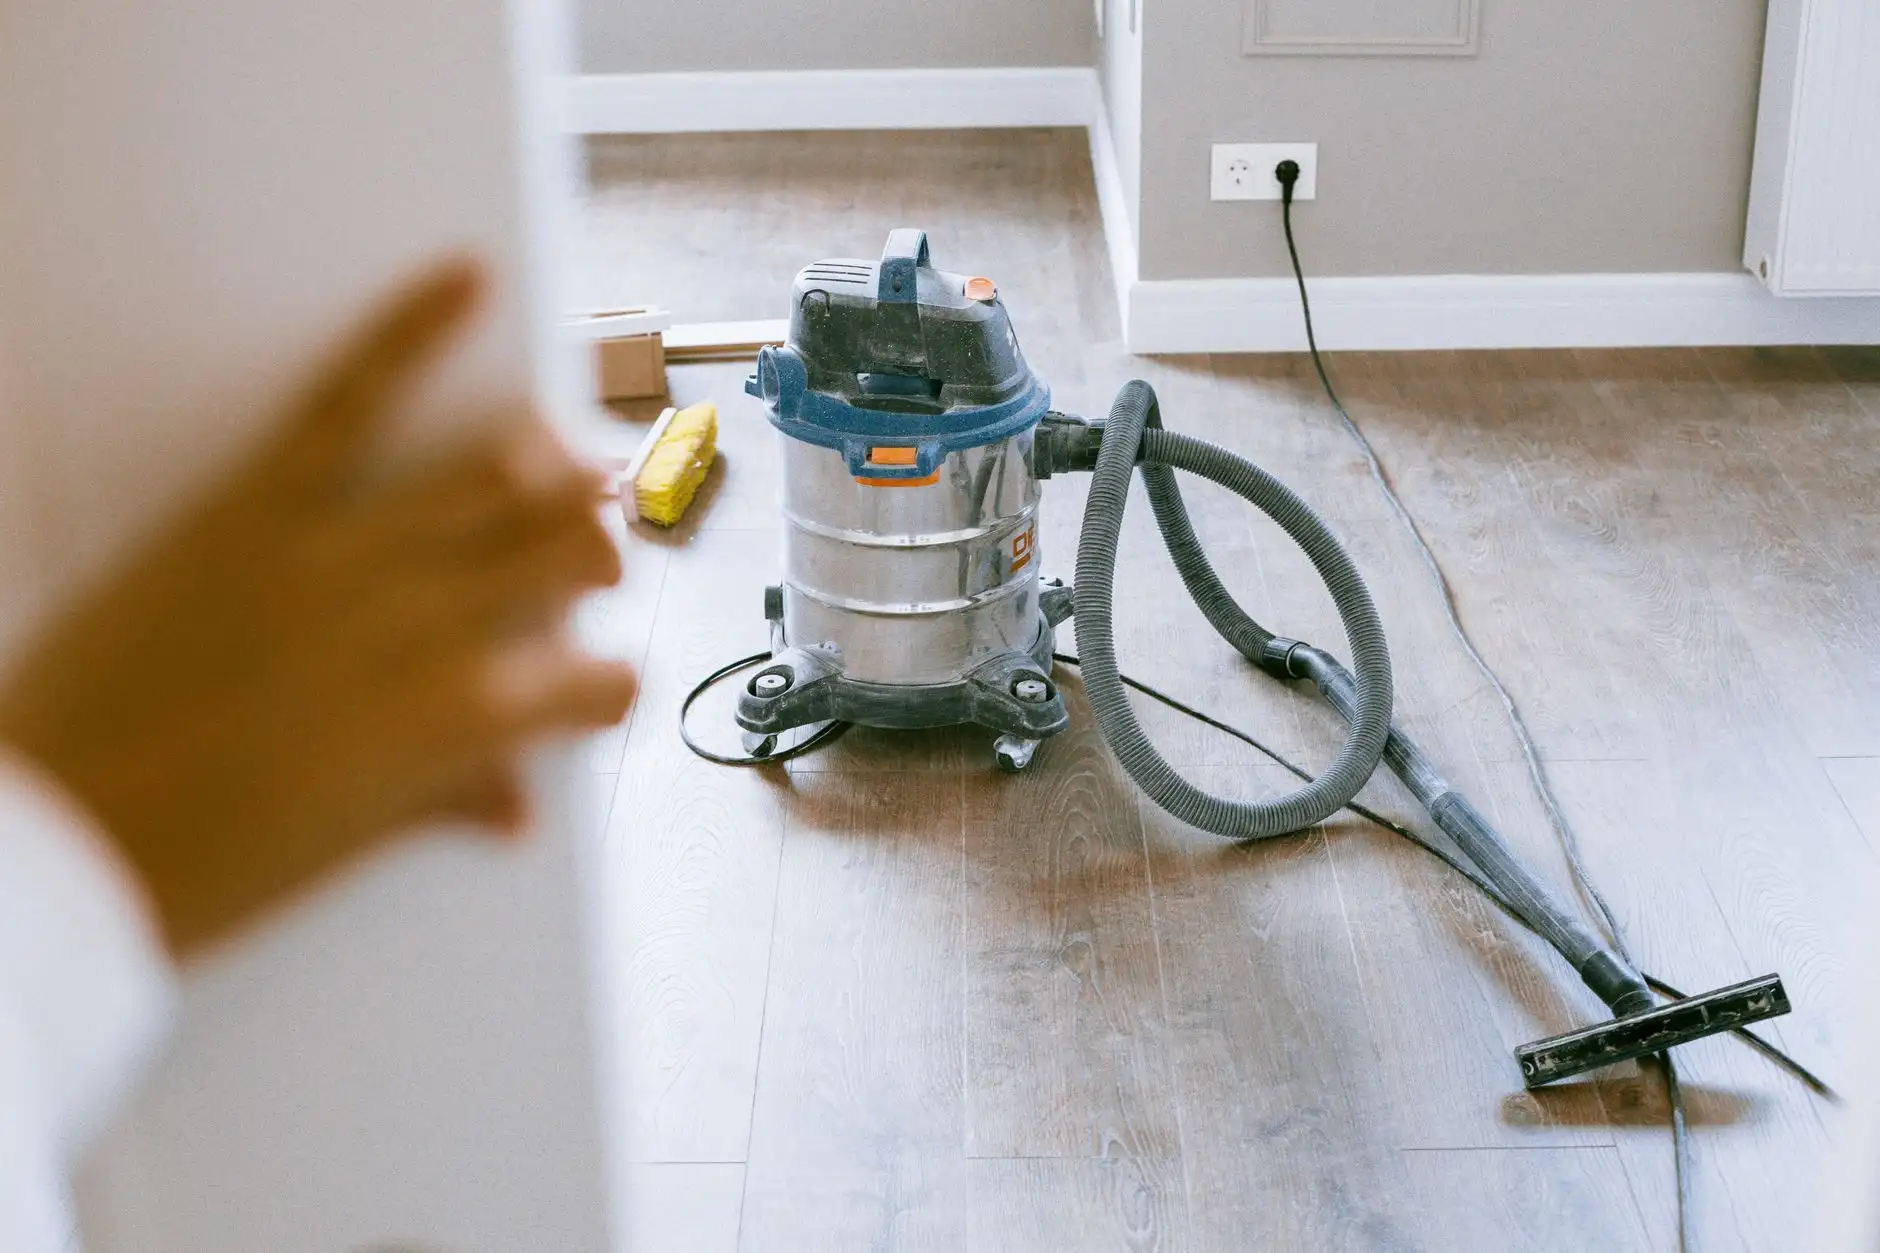
针对电池车间的复杂工况,工业吸尘器的价值体现在三个维度:过滤效率、防爆安全和连续作业能力。以雪蒽科技服务过的某方形铝壳电池产线为例,我们为其配置了配备HEPA H14级滤芯的防爆型工业吸尘器,对0.3微米以上颗粒的过滤效率达到99.995%,杜绝了二次扬尘。同时,整机采用接地设计和防静电软管,有效避免因粉尘摩擦引发的静电火花。
不过,仅仅有吸尘器还不够。车间地面上的电解液残留、极片碎屑以及人员走动带来的灰尘,需要更高效的扫地机和洗地机协同作业。在很多电池厂的卷绕车间,我们推荐采用“扫地机定时清扫主干道 + 人工使用工业吸尘器处理设备死角”的组合模式。而在涂布车间,地面常有浆料滴落,使用带双盘刷的洗地机配合专用清洁剂,能快速分解油性残留,同时将污水同步回收,避免二次污染。
实践中的三点核心建议
- 分区治理:将车间划分为一般控制区、粉尘控制区和洁净区,分别配置不同功率和过滤等级的清洁设备,避免交叉污染。
- 数据化维护:在工业吸尘器上加装压差传感器,当滤芯堵塞时主动报警,防止因吸力衰减导致的清洁遗漏。
- 员工培训:很多设备故障源于操作不当,比如用吸尘器吸取液体或未及时清理集尘桶。定期的操作规范培训,其价值不亚于设备本身的投入。
从实际效果看,某储能电池pack车间在引入上述清洁设备方案后,车间空气悬浮颗粒物浓度从原先的0.8mg/m³降至0.15mg/m³,电芯一次良率提升了约1.7个百分点。这不仅仅是环境数据的改善,更是实实在在的降本增效。
从“事后清理”走向“过程防控”
值得关注的是,新一代的智能清洁设备已经开始与车间MES系统联动。扫地机在完成既定路径清扫后,自动上传粉尘浓度地图,帮助工艺工程师反向定位粉尘泄漏源。这种从被动清理到主动预防的转变,正是清洁设备在新能源制造领域扮演的新角色。重庆雪蒽科技在为客户提供设备的同时,更注重输出整套粉尘治理的工艺逻辑,帮助企业在扩产周期中少走弯路。
新能源赛道的竞争已进入深水区,车间管理的颗粒度决定了企业的成本控制能力。粉尘治理看似是边缘环节,实则是保障产线稳定运行的基础工程。未来,随着固态电池等新工艺的落地,车间的粉尘控制要求只会更高。工业吸尘器、扫地机、洗地机这些看似传统的清洁设备,也将在技术迭代中继续为新能源安全制造保驾护航。