重庆雪蒽科技工业吸尘器在汽车制造车间的应用案例分析
汽车制造车间粉尘治理的挑战与破局
汽车制造四大工艺(冲压、焊装、涂装、总装)中,焊装车间的金属粉尘、涂装车间的漆雾颗粒以及总装线缆打磨产生的橡胶碎屑,长期困扰着产线环境与设备寿命。重庆雪蒽科技有限公司针对该行业场景,将工业吸尘器与扫地机组合应用,形成了一套兼顾定点除尘与区域保洁的系统方案。本文以重庆某合资整车厂总装车间为蓝本,剖析关键选型逻辑与实施路径。
核心设备能力:从单机性能到系统协同
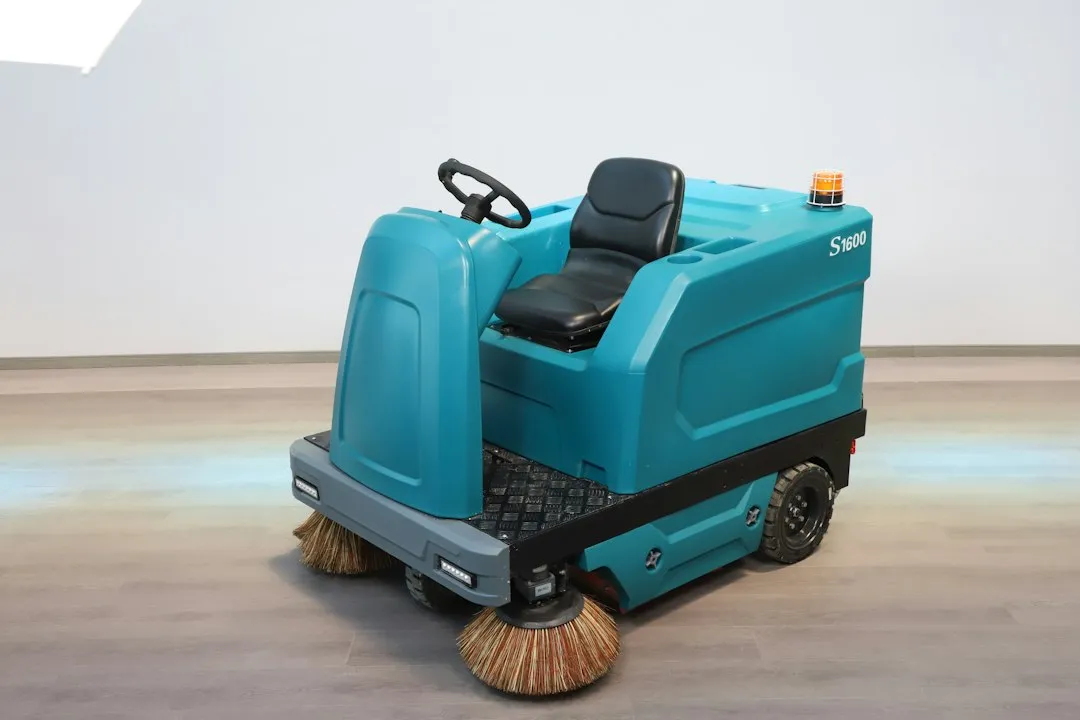
车间内不同工位对清洁设备的要求差异显著。底盘合装工位产生大量螺栓切割碎屑,需配置大功率工业吸尘器,其电机功率应不低于4kW,风量达800m³/h以上,并配备防静电软管以应对易燃环境。而总装车间的物流通道,则依赖驾驶式扫地机进行高频次清扫——该机型需具备≥12000㎡/h的作业效率,且过滤系统要达到HEPA H13等级,防止二次扬尘。涂装车间由于地面残留粘性漆渣,建议引入带高压冲洗功能的洗地机,其盘刷压力需在40-80kg可调,配合PH中性清洁剂使用。
适配场景与设备布局逻辑
并非所有区域都需全套清洁设备。根据产线节拍,我们建议将车间划分为三类管控区:
- 核心敏感区(电池包装配、激光焊接房):采用固定式工业吸尘管道系统,每工位吸风口距离作业点不超过3米,风管流速控制在18-22m/s。
- 高流量通道区(主物流叉车动线):部署每日两班次的驾驶式扫地机巡检,重点收集纸屑、捆扎带及轮胎橡胶颗粒。
- 湿式污染物区域(冷却液飞溅区、喷漆室出口):轮班结束后使用防爆型洗地机进行深度清洗,吸水电机需独立风道设计。
实施流程与验收指标
重庆雪蒽科技提供“现场勘测-方案模拟-试运行调参”三步交付。第一步,技术团队用激光粉尘仪对车间PM2.5、PM10浓度进行24小时基线监测;第二步,根据AGV路径与工位密度,输出设备数量与充电桩位置规划图;第三步,试运行期间重点验证工业吸尘器的负压稳定性与扫地机的边角覆盖率。验收时要求:焊接工位周边3米范围内地面颗粒物(≥50μm)残留量低于2.5g/㎡,且设备噪音在操作工耳侧不超过75dB(A)。
常见误区与运维建议
部分客户误以为功率越大的工业吸尘器越合适,实则忽略了滤材面积与压缩空气反吹装置的匹配。若滤筒面积不足,铜粉或铝粉易造成压差骤升。此外,扫地机与洗地机不宜交替使用同一电池组,锂电与铅酸电池的充电策略差异会导致容量衰减加速。建议每月对主过滤网进行气脉冲清理,每季度检测刷盘磨损至原始长度的70%即需更换。对于多班制生产的车间,可考虑与我司签订远程物联网巡检服务,通过设备内置传感器实时回传运行数据,预判堵料风险。
针对汽车制造企业,选择清洁设备供应商时,务必考察其对产线防爆等级(如Zone 22区域)的理解深度。重庆雪蒽科技已为川渝地区超过14家整车及零部件工厂提供过系统化解决方案,能够根据具体车型平台的工艺差异,调整工业吸尘器的主机安装位置与扫地机路径算法,确保在不影响生产节拍的前提下实现洁净度管控。